
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-07 Pochodzenie: Strona


Zintegrowany serwomotor krokowy do maszyn do cięcia łączy silnik krokowy, system sprzężenia zwrotnego w zamkniętej pętli i sterownik silnika w kompaktową jednostkę sterującą ruchem. Ta zintegrowana architektura zapewnia dokładne pozycjonowanie, stabilną kontrolę prędkości, wysoki moment obrotowy przy niskich i średnich prędkościach oraz niezawodną ochronę przed przeciążeniem, dzięki czemu nadaje się do szerokiej gamy przemysłowych urządzeń do cięcia.
Nowoczesne maszyny tnące wymagają precyzyjnego i powtarzalnego ruchu. Niezależnie od tego, czy aplikacja obejmuje cięcie papieru, cięcie tekstyliów, cięcie skóry, materiałów opakowaniowych, pianki, folii, arkuszy tworzyw sztucznych czy cięcie nożem CNC , silnik bezpośrednio wpływa na dokładność pozycjonowania, jakość cięcia, szybkość produkcji i niezawodność maszyny.
Integrując silnik, enkoder i sterownik w jedną jednostkę, zintegrowany serwosilnik krokowy może uprościć konstrukcję maszyny, jednocześnie zmniejszając okablowanie, przestrzeń w szafie i złożoność uruchamiania.
Zintegrowany serwosilnik krokowy to silnik sterujący ruchem, który łączy kilka elementów w jednej obudowie. Typowy system obejmuje:
Silnik krokowy
Enkoder w pętli zamkniętej
Zintegrowany sterownik silnika
Elektronika sterująca
Funkcje ochronne
Interfejs komunikacyjny lub impulsowo-kierunkowy
W przeciwieństwie do konwencjonalnego silnika krokowego z otwartą pętlą, zintegrowany serwosilnik krokowy wykorzystuje sprzężenie zwrotne enkodera do monitorowania rzeczywistej pozycji silnika. Dzięki temu sterownik może wykrywać błędy pozycji i kompensować je podczas pracy.
Ta architektura z zamkniętą pętlą jest szczególnie przydatna w zastosowaniach związanych z cięciem, gdzie maszyna musi wielokrotnie przesuwać nóż, ostrze, nóż obrotowy, rolkę podającą lub mechanizm pozycjonujący do określonego miejsca.
W typowej maszynie tnącej silnik steruje ruchem ostrza, głowicy tnącej, rolki podającej, przenośnika lub mechanizmu pozycjonującego. Sterownik maszyny wysyła polecenie ruchu do zintegrowanego silnika, podczas gdy enkoder zapewnia jednocześnie informację zwrotną na temat aktualnej pozycji i ruchu silnika.
Zintegrowany sterownik przetwarza te informacje i odpowiednio reguluje silnik.
Tworzy to system sterowania ruchem w zamkniętej pętli , który może zapewnić:
Dokładne pozycjonowanie
Niezawodna kontrola prędkości
Informacje zwrotne w zamkniętej pętli
Zmniejszone ryzyko utraty kroków
Płynne przyspieszanie i zwalnianie
Kompaktowa integracja maszyn
Uproszczone okablowanie
W przypadku zastosowań zautomatyzowanego cięcia cechy te są szczególnie przydatne, ponieważ spójne pozycjonowanie bezpośrednio wpływa na wymiary cięcia, wyrównanie materiału, produktywność i jakość produktu końcowego.
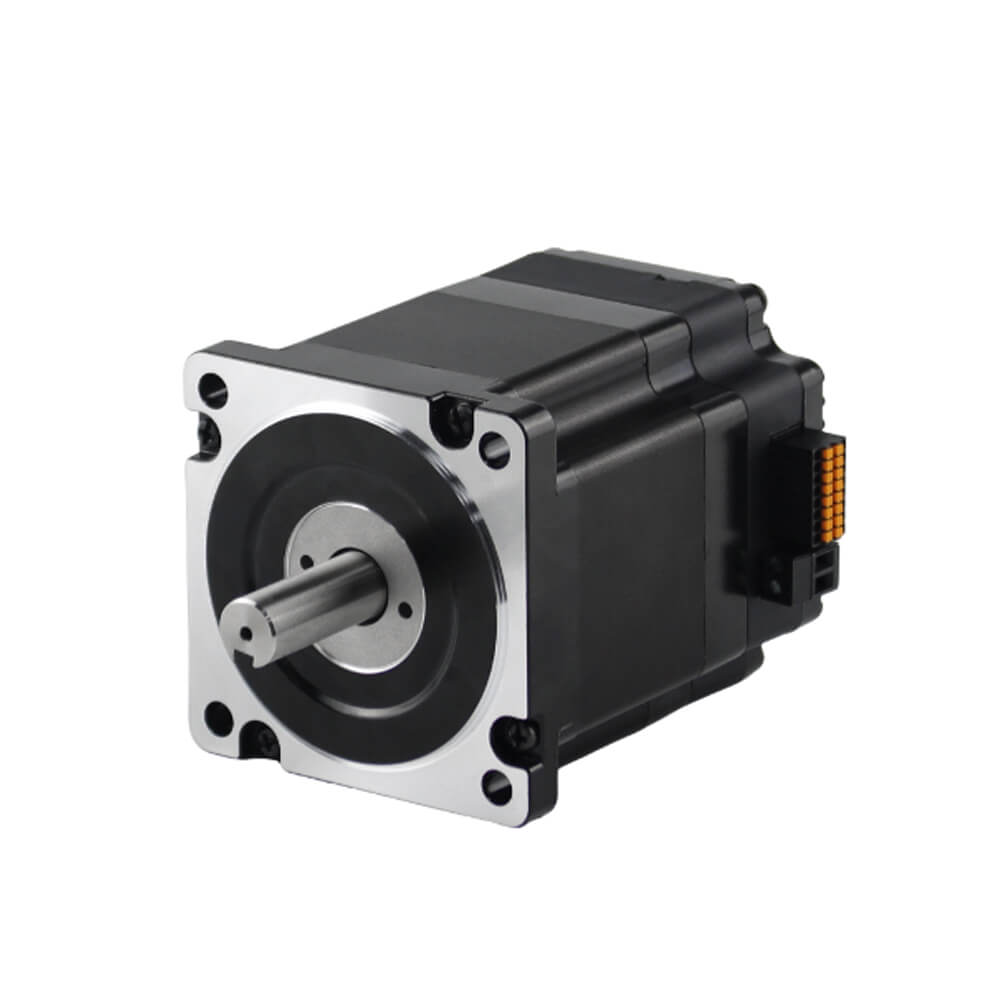
Zintegrowane serwosilniki krokowe Besfoc ISC86 do maszyny do cięcia
Zintegrowany serwosilnik krokowy ISC86 — wysokowydajne, kompaktowe i inteligentne rozwiązanie sterowania ruchem w pętli zamkniętej |
||
|
Przegląd produktu: Zintegrowany serwosilnik krokowy NEMA 34 BFISC86 łączy w sobie wydajność krokową o wysokim momencie obrotowym, sprzężenie zwrotne enkodera i zintegrowany napęd, co zapewnia precyzyjne, stabilne i wydajne sterowanie ruchem przemysłowym. |
|
Kluczowe informacje techniczne
|
||
Typowe zastosowania
|
||
Parametr |
Specyfikacja ISC86 |
Typ silnika |
Zintegrowany serwosilnik krokowy |
Rozmiar ramy |
86 mm |
Kąt kroku |
1,8° |
Prąd znamionowy |
6,0A |
Znamionowy moment obrotowy |
4,5 Nm / 6,5 Nm / 7,0 Nm / 8,5 Nm / 9,5 Nm / 12 Nm |
Koder |
15-bitowy jednoobrotowy enkoder absolutny |
Komunikacja |
Impuls / RS485 / CANopen |
Funkcje opcjonalne |
Skrzynia biegów, hamulce, wentylator chłodnicy |

|

|

|

|

|
|---|---|---|---|---|
Wał |
Obudowa terminala |
Przekładnia ślimakowa |
Przekładnia planetarna |
Śruba pociągowa |

|

|

|

|

|
Ruch liniowy |
Śruba kulowa |
Hamulec |
Poziom IP |

|

|

|

|

|

|
|---|---|---|---|---|---|
Aluminiowe koło pasowe |
Sworzeń wału |
Pojedynczy wał D |
Wał pusty |
Plastikowe koło pasowe |
Bieg |

|

|

|

|

|

|
Radełkowanie |
Wał hobbujący |
Wał śrubowy |
Wał pusty |
Wał podwójnego D |
Klucz |
Maszyny do cięcia często wykonują powtarzalne ruchy pozycjonujące ze stosunkowo dużą częstotliwością. System ruchu musi dokładnie przyspieszać, zwalniać, zatrzymywać, cofać i zmieniać położenie.
Zintegrowany serwosilnik krokowy do maszyn do cięcia ma kilka zalet.
Dokładne pozycjonowanie jest niezbędne podczas cięcia materiałów według wcześniej określonych wymiarów. Niewielki błąd pozycjonowania może skutkować nieprawidłowymi długościami cięcia, stratami materiału lub niespójnymi produktami końcowymi.
Sprzężenie zwrotne enkodera umożliwia zintegrowanemu silnikowi monitorowanie rzeczywistego ruchu wału i poprawę niezawodności pozycjonowania w porównaniu z tradycyjnymi systemami krokowymi z otwartą pętlą.
Tradycyjne silniki krokowe mogą utracić synchronizację w przypadku przeciążenia lub zbyt agresywnego przyspieszania. Serwomotor krokowy z zamkniętą pętlą stale monitoruje położenie silnika.
Gdy wystąpi nietypowe odchylenie położenia, system sterowania może odpowiednio zareagować. Pomaga to poprawić stabilność operacyjną w wymagających zastosowaniach cięcia.
Wiele mechanizmów tnących wymaga znacznego momentu obrotowego podczas przyspieszania, pozycjonowania lub włączania ostrza. Silniki krokowe w naturalny sposób zapewniają duży moment obrotowy przy niskiej prędkości, dzięki czemu nadają się do zastosowań wymagających kontrolowanego i powtarzalnego ruchu.
Zintegrowana architektura serwo łączy tę cechę ze sterowaniem ze sprzężeniem zwrotnym, zapewniając praktyczne rozwiązanie dla przemysłowych systemów ruchu.
Dzięki zintegrowanej elektronice sterownika i sprzężenia zwrotnego w zespole silnika może być wymaganych mniej elementów zewnętrznych.
Może to zmniejszyć:
Okablowanie sterownika silnika
Miejsce w szafie sterowniczej
Wymagania dotyczące złącza
Czas instalacji
Potencjalne błędy w okablowaniu
W przypadku kompaktowych urządzeń do cięcia zmniejszenie zapotrzebowania na energię elektryczną może uprościć integrację maszyny.
Konwencjonalny system ruchu może wymagać oddzielnego silnika, sterownika, połączenia enkodera i powiązanego okablowania. Zintegrowany serwosilnik krokowy łączy wiele z tych elementów.
Umożliwia to projektantom maszyn stworzenie bardziej kompaktowej i modułowej architektury sterowania ruchem.
Zintegrowane serwosilniki krokowe mogą być stosowane w wielu systemach cięcia i obróbki materiału.
Sprzęt do przetwarzania papieru wymaga dokładnego podawania i pozycjonowania. Zintegrowane silniki mogą napędzać rolki podające, mechanizmy tnące, przenośniki i osie pozycjonujące.
Precyzyjny ruch pomaga utrzymać stałą długość i wyrównanie cięcia.
Zautomatyzowane krajarki do tekstyliów wymagają zsynchronizowanego podawania i cięcia materiału. Serwosilniki krokowe z zamkniętą pętlą mogą zapewniać kontrolowany ruch systemów pozycjonowania tkanin i mechanizmów podających.
Cięcie skóry często wymaga powtarzalnego pozycjonowania, ponieważ nieregularne kształty materiału sprawiają, że wykorzystanie materiału jest szczególnie ważne.
Dokładne pozycjonowanie sterowane serwomechanizmem może pomóc poprawić spójność cięcia i zmniejszyć niepotrzebne straty materiału.
Systemy cięcia CNC mogą wykorzystywać wiele osi do kontrolowania położenia ostrza. Zintegrowany serwosilnik krokowy może być używany do ruchu w osiach X, Y i Z , w zależności od architektury maszyny i wymaganego obciążenia.
Maszyny pakujące często łączą procesy podawania, indeksowania, uszczelniania i cięcia. Zintegrowane silniki mogą sterować mechanizmami podawania i pozycjonowania folii, zachowując synchronizację z cyklem cięcia.
Pianka, guma, folia i inne elastyczne materiały mogą wymagać kontrolowanej szybkości podawania i dokładnego pozycjonowania. Sterowanie ruchem w zamkniętej pętli pomaga utrzymać powtarzalny ruch podczas całej produkcji.
Wybór odpowiedniego zintegrowanego serwosilnika krokowego wymaga czegoś więcej niż tylko dopasowania rozmiaru ramy silnika. Należy ocenić kilka parametrów technicznych.
Typowe rozmiary przemysłowych silników krokowych obejmują NEMA 11, NEMA 14, NEMA 17, NEMA 23, NEMA 24, NEMA 34 i większe rozmiary ram.
Odpowiedni rozmiar zależy od wymaganego momentu obrotowego, przestrzeni montażowej, bezwładności obciążenia, przyspieszenia i przeniesienia mechanicznego.
Wymagany moment obrotowy silnika powinien obejmować moment obciążenia, tarcie, moment przyspieszenia, straty w przekładni i odpowiedni margines inżynieryjny.
W przypadku maszyn do cięcia niewystarczający moment obrotowy może powodować słabe przyspieszenie, wibracje, błędy pozycjonowania lub nieoczekiwane zatrzymanie maszyny.
Wymaganą prędkość roboczą należy określić na podstawie rzeczywistego cyklu produkcyjnego maszyny.
Na przykład oś podawania może wymagać stosunkowo dużej prędkości, podczas gdy oś cięcia może stawiać na kontrolowane przyspieszenie i precyzyjne pozycjonowanie.
Moment obrotowy silnika generalnie zmienia się wraz z prędkością roboczą, dlatego należy wziąć pod uwagę krzywą momentu obrotowego producenta, a nie polegać wyłącznie na specyfikacji momentu trzymającego silnika.
Rozdzielczość enkodera określa, jak dokładnie system sterowania może monitorować położenie silnika. Odpowiednia specyfikacja enkodera zależy od wymaganej dokładności pozycjonowania i dynamiki aplikacji.
Zintegrowane serwosilniki krokowe są dostępne w różnych konfiguracjach napięcia zasilania. Wybór odpowiedniego napięcia pomaga zapewnić odpowiednią prędkość i zgodność elektryczną z systemem zasilania maszyny.
W zależności od sterownika maszyny silnik może obsługiwać interfejsy takie jak:
Impuls + kierunek
RS-485
CANopen
EtherCAT
Inne protokoły komunikacji przemysłowej
Interfejs sterujący powinien pasować do sterownika PLC, sterownika CNC, sterownika ruchu lub komputera przemysłowego używanego przez maszynę do cięcia.
Podstawową różnicą jest mechanizm sprzężenia zwrotnego.
Konwencjonalny silnik krokowy zwykle działa w konfiguracji otwartej pętli. Sterownik wysyła impulsy w oparciu o założenie, że silnik podąża za zadaną pozycją.
Zintegrowany serwosilnik krokowy zapewnia sprzężenie zwrotne enkodera i sterowanie w pętli zamkniętej.
Funkcja |
Tradycyjny silnik krokowy |
Zintegrowany serwosilnik krokowy |
|---|---|---|
Informacja zwrotna na temat pozycji |
Zwykle niedostępne |
Informacje zwrotne od kodera |
Kontrola |
Otwarta pętla |
Zamknięta pętla |
Kierowca |
Oddzielny |
Zintegrowany |
Okablowanie |
Więcej komponentów |
Uproszczony |
Wykrywanie błędów pozycji |
Ograniczony |
Dostępny |
Reakcja na przeciążenie |
Może stracić kroki |
Korekta oparta na informacjach zwrotnych |
Miejsce w szafce |
Wyższy |
Niżej |
Integracja systemu |
Więcej komponentów |
Kompaktowa architektura |
W przypadku prostych i niedrogich zastosowań związanych z pozycjonowaniem nadal odpowiedni może być konwencjonalny silnik krokowy. W maszynach do cięcia, gdzie ważna jest powtarzalność, niezawodność i stabilność ruchu , zintegrowany serwosilnik krokowy może zapewnić dodatkowe korzyści.
Wybór prawa zintegrowany serwosilnik krokowy do maszyny tnącej wymaga dopasowania silnika do obciążenia maszyny, prędkości, dokładności i wymagań sterowania. Przed wyborem modelu należy ocenić następujące czynniki.
Oblicz moment obrotowy wymagany do poruszenia głowicy tnącej, ostrza, rolki podającej lub mechanizmu pozycjonującego. Weź pod uwagę ciężar ładunku, tarcie, przyspieszenie, wydajność przekładni i opór mechaniczny.
Wybierz silnik o wystarczającym marginesie momentu obrotowego, aby utrzymać niezawodną pracę przy szczytowych obciążeniach.
Określ maszyny maksymalną prędkość roboczą i przyspieszenie . Moment obrotowy silnika maleje wraz ze wzrostem prędkości, dlatego zawsze sprawdzaj krzywą momentu obrotowego w zależności od prędkości producenta, zamiast wybierać silnik wyłącznie na podstawie momentu trzymania.
Maszyny tnące często wymagają precyzyjnego i powtarzalnego pozycjonowania. Zintegrowany serwosilnik krokowy ze sprzężeniem zwrotnym enkodera może monitorować rzeczywisty ruch silnika i pomagać w kompensacji odchyleń położenia.
W przypadku cięcia o wysokiej precyzji należy również wziąć pod uwagę dokładność i luz śruby, paska, skrzyni biegów lub innego układu przeniesienia napędu.
Typowe rozmiary ram to NEMA 17, NEMA 23, NEMA 24 i NEMA 34 . Prawidłowy rozmiar zależy od wymaganego momentu obrotowego, przestrzeni montażowej, bezwładności obciążenia i konstrukcji maszyny.
Większy silnik nie jest automatycznie lepszy; silnik powinien być odpowiednio dobrany do kompletnego układu ruchu.
Upewnij się, że zintegrowany silnik jest kompatybilny ze sterownikiem maszyny lub sterownikiem PLC. W zależności od modelu opcje sterowania mogą obejmować impuls/kierunek, RS-485, CANopen lub EtherCAT.
Oceń temperaturę, kurz, wibracje, wilgotność i ciągłe warunki pracy. Stopień ochrony silnika , parametry cieplne i zdolność do pracy powinny spełniać wymagania maszyny do cięcia.
Dobór silnika powinien uwzględniać również przekładnię mechaniczną, w tym:
Śruby kulowe
Śruby pociągowe
Paski rozrządu
Skrzynie biegów
Systemy zębatkowe
Mechanizmy napędu bezpośredniego
Odpowiednio dobrany silnik w połączeniu z przekładnią o niskim luzie może zapewnić większą dokładność pozycjonowania i spójność cięcia.
Właściwy zintegrowany serwosilnik krokowy do maszyny do cięcia powinien zapewniać odpowiedni moment obrotowy, prędkość, dokładność pozycjonowania, sprzężenie zwrotne z enkoderem i kompatybilność ze sterownikiem . Dopasowując te specyfikacje do rzeczywistych wymagań mechanicznych i operacyjnych, możemy osiągnąć stabilny ruch, niezawodne pozycjonowanie i stałą wydajność cięcia.
Silnik jest tylko częścią układu ruchu maszyny tnącej. Mechanizm przekładni ma duży wpływ na ogólną wydajność.
Typowe mechanizmy obejmują:
Śruby kulowe
Śruby pociągowe
Paski rozrządu
Skrzynie biegów
Systemy zębatkowe
Mechanizmy napędu bezpośredniego
Rolkowe systemy podawania
W zastosowaniach wymagających dużej dokładności pozycjonowania szczególnie ważna jest przekładnia o niskim luzie.
Silnik o wysokiej wydajności nie jest w stanie w pełni skompensować nadmiernych luzów mechanicznych, złego wyrównania, elastycznych sprzęgieł lub niewystarczającej sztywności maszyny.
Maszyny do cięcia często pracują z powtarzalnym ruchem start-stop. Dlatego ważne są profile przyspieszania i zwalniania.
Zbyt agresywny profil przyspieszania może zwiększyć wibracje i naprężenia mechaniczne. Zbyt wolny profil może obniżyć wydajność produkcji.
Zintegrowany serwosilnik krokowy należy zatem skonfigurować z odpowiednią krzywą przyspieszenia w oparciu o:
Bezwładność obciążenia
Moment obrotowy silnika
Przełożenie transmisji
Sztywność maszyny
Wymagany czas cyklu
Charakterystyka materiału
Zoptymalizowane profile ruchu mogą poprawić zarówno dokładność cięcia, jak i produktywność maszyny.
Dla producentów OEM, an zintegrowany serwosilnik krokowy może uprościć konstrukcję maszyny, zapewniając jednocześnie niezawodne sterowanie ruchem. Główne korzyści obejmują:
Silnik, sterownik i enkoder są zintegrowane w jedną jednostkę, co pomaga zmniejszyć przestrzeń wymaganą na komponenty elektryczne i ułatwia projektowanie kompaktowych maszyn do cięcia.
Mniej komponentów zewnętrznych i krótsze połączenia okablowania mogą sprawić, że instalacja, uruchomienie i konserwacja będą prostsze.
Zintegrowane rozwiązanie zmniejsza potrzebę oddzielnego wybierania i konfigurowania silnika, sterownika i enkodera, pomagając inżynierom OEM w usprawnieniu rozwoju maszyn.
Sprzężenie zwrotne z enkodera umożliwia systemowi monitorowanie położenia silnika i wykrywanie odchyleń ruchu, zapewniając stabilne i powtarzalne operacje cięcia.
Zintegrowane serwosilniki krokowe mogą być stosowane w głowicach tnących, systemach podawania, mechanizmach indeksujących i osiach pozycjonowania , w zależności od konfiguracji maszyny.
Producenci OEM mogą stosować ustandaryzowane zintegrowane platformy silnikowe w różnych modelach maszyn, upraszczając zaopatrzenie, montaż i konserwację.
Dzięki dokładnemu pozycjonowaniu i kontrolowanemu przyspieszeniu silnik może pomóc w osiągnięciu stałego podawania, precyzyjnego cięcia i niezawodnej, powtarzalnej pracy , wspierając wyższą produktywność maszyny.
Ogólnie rzecz biorąc, zintegrowany serwosilnik krokowy oferuje producentom maszyn do cięcia OEM kompaktowe, uproszczone i niezawodne rozwiązanie w zakresie sterowania ruchem, pomagając jednocześnie zmniejszyć złożoność systemu i poprawić integrację maszyny.
Prawidłowa instalacja mechaniczna jest niezbędna do osiągnięcia niezawodnego działania.
Silnik powinien być zamontowany bezpiecznie, z właściwym ustawieniem wału i odpowiednim doborem sprzęgła. Należy unikać nadmiernych obciążeń promieniowych lub osiowych, chyba że silnik jest specjalnie zaprojektowany do ich obsługi.
Połączenia elektryczne powinny być zgodne z wymaganiami producenta dotyczącymi okablowania. Odpowiednie uziemienie, ekranowanie i poprowadzenie kabli może pomóc w ograniczeniu zakłóceń elektromagnetycznych w środowiskach przemysłowych.
Regularna kontrola powinna obejmować:
Montaż silnika
Stan sprzęgła
Połączenia kablowe
Przekładnia mechaniczna
Nadmierne wibracje
Niezwykły hałas
Temperatura
Informacje zwrotne od kodera
Stany błędu lub alarmu
Konserwacja zapobiegawcza może pomóc w ograniczeniu nieoczekiwanych przestojów w systemach cięcia w produkcji ciągłej.
W miarę jak maszyny do cięcia stają się coraz bardziej zautomatyzowane, oczekuje się, że systemy ruchu zapewnią większą precyzję, łączność i możliwości diagnostyczne.
Zintegrowane serwosilniki krokowe mogą wspierać ten trend, łącząc moc silnika, sprzężenie zwrotne i elektronikę sterującą w kompaktowej jednostce.
Dla producentów opracowujących inteligentne maszyny do cięcia, sprzęt CNC, zautomatyzowane systemy podawania i inteligentny sprzęt do przetwarzania materiałów zintegrowane rozwiązania w zakresie ruchu mogą stanowić praktyczną drogę w kierunku bardziej kompaktowych i połączonych cyfrowo architektur maszyn.
Zintegrowany serwosilnik krokowy do maszyn do cięcia zapewnia połączenie dokładnego pozycjonowania, sprzężenia zwrotnego w zamkniętej pętli, dużego momentu obrotowego przy niskiej prędkości, zwartej konstrukcji i uproszczonego okablowania. Te cechy sprawiają, że nadaje się do przecinarek do papieru, przecinarek do tekstyliów, maszyn do cięcia skóry, systemów noży CNC, sprzętu pakującego, przecinarek do pianki i innych zautomatyzowanych maszyn do przetwarzania materiałów.
Należy wybrać właściwy silnik w oparciu o pełny profil ruchu, w tym moment obrotowy, prędkość, przyspieszenie, bezwładność obciążenia, dokładność pozycjonowania, mechanizm przekładni, cykl pracy, zasilanie i kompatybilność sterownika.
Zintegrowany serwosilnik krokowy, odpowiednio dopasowany do układu mechanicznego i sterownika ruchu, może pomóc producentom maszyn do cięcia osiągnąć stabilny ruch, powtarzalne pozycjonowanie, zmniejszoną złożoność systemu i niezawodną zautomatyzowaną produkcję.
Często zadawane pytania:
Zintegrowany serwosilnik krokowy łączy silnik krokowy, enkoder i sterownik w jednym urządzeniu, zapewniając kontrolę ruchu w pętli zamkniętej, co zapewnia dokładne pozycjonowanie i niezawodną pracę maszyny do cięcia.
Upraszcza system sterowania ruchem poprzez integrację kluczowych komponentów, redukując złożoność okablowania i instalacji, zapewniając jednocześnie kontrolę pozycjonowania opartą na sprzężeniu zwrotnym podczas cięcia, podawania, indeksowania i powiązanych operacji.
Sprzężenie zwrotne z enkodera monitoruje ruch silnika i pomaga wykrywać błędy pozycjonowania, umożliwiając systemowi sterowania reagowanie na odchylenia i poprawianie niezawodności pozycjonowania podczas powtarzających się operacji cięcia.
Silniki te można stosować w różnych zautomatyzowanych maszynach do cięcia, w tym w przecinarkach przemysłowych, przecinarkach do tkanin, przecinarkach do papieru, sprzęcie do cięcia folii, systemach etykietowania i innych maszynach do precyzyjnego pozycjonowania.
Może pomóc w poprawie dokładności i powtarzalności pozycjonowania, ponieważ sprzężenie zwrotne z enkoderem umożliwia systemowi monitorowanie rzeczywistego ruchu silnika, zamiast polegać wyłącznie na poleceniach krokowych w otwartej pętli.
Tak. Zintegrowanie silnika, enkodera i sterownika w jeden zespół może zmniejszyć liczbę zewnętrznych przewodów i komponentów, pomagając stworzyć czystszy i bardziej kompaktowy system ruchu maszyny tnącej.
Przydatność zależy od wymaganej prędkości, momentu obrotowego, przyspieszenia, obciążenia i wymagań maszyny. Właściwy dobór silnika jest niezbędny do utrzymania stabilnego pozycjonowania podczas cykli cięcia z dużą prędkością.
Przed wyborem silnika należy wziąć pod uwagę wymagany moment obrotowy, prędkość, przyspieszenie, bezwładność obciążenia, dokładność pozycjonowania, cykl pracy, zasilanie, wymagania dotyczące enkodera, wymiary montażowe oraz interfejs komunikacyjny lub sterujący.
Zintegrowany serwosilnik krokowy może uprościć architekturę maszyny, zredukować liczbę komponentów zewnętrznych, usprawnić okablowanie i skrócić czas instalacji, pomagając producentom OEM w opracowywaniu bardziej kompaktowych i ustandaryzowanych rozwiązań sterowania ruchem.
Inżynierowie powinni ocenić obciążenie mechaniczne, przełożenie przekładni, przyspieszenie, prędkość roboczą, cykl pracy, sygnały sterujące, przestrzeń montażową, warunki termiczne i wymaganą wydajność pozycjonowania, aby zapewnić odpowiednią kompatybilność systemu.


